
 中文简体

Dryckesburkar i aluminium: Välja material på burkkropp, gavel och ringflik
Oct 30, 2026
När du plockar upp en kyld sprudlande vattenburk från en varuautomat tänker du förmodligen inte på den materiella historien bakom den. Ändå måste den tunna aluminiumförpackningen – som ofta bara väger cirka 13 gram – hålla kolsyretrycket, överleva frakt och hålla produkten säker från ljus och syre. Det verkliga testet sker dock uppströms: burkkroppen, änden och ringfliken måste vara gjorda av metall med exakta dimensioner, beläggningsvidhäftning och formningsbeteende.
Den här guiden går igenom hur dryckesburkar av aluminium är byggda, vad man ska leta efter i burkstål och slutbestånd, och hur man utvärderar leverantörer för konsekvent prestanda för burktillverkning.
Varför aluminiumburkar fortsätter att vinna
Aluminium har blivit standardformatet för öl, läsk, mousserande vatten och drinkfärdiga cocktails. Branschprognoser pekar på en stabil efterfråganstillväxt på cirka 4,5 % årligen, eftersom både konsumenter och dryckesföretag ser aluminium som en förpackning med lägre koldioxidutsläpp och högre värde jämfört med glas eller PET.
Fyra fördelar förklarar dess dominans:
- Lättviktsstyrka. En tom burk stödjer ungefär 90 psi internt tryck, men den är tillräckligt lätt för att göra transporten effektiv.
- Barriärskydd. Aluminium blockerar ljus och syre, vilket bevarar smaken och förhindrar förstörelse.
- Oändlig återvinningsbarhet. Dryckesburken i aluminium är den mest återvunna dryckesbehållaren på många marknader, och återvunnen metall kan återgå till burken utan kvalitetsförlust.
- Märkesvänlig yta. Tryckfärger och lacker binder väl till belagt aluminium, vilket möjliggör högupplösta etiketter direkt på burken.
Anatomin hos en dryckesburk i aluminium
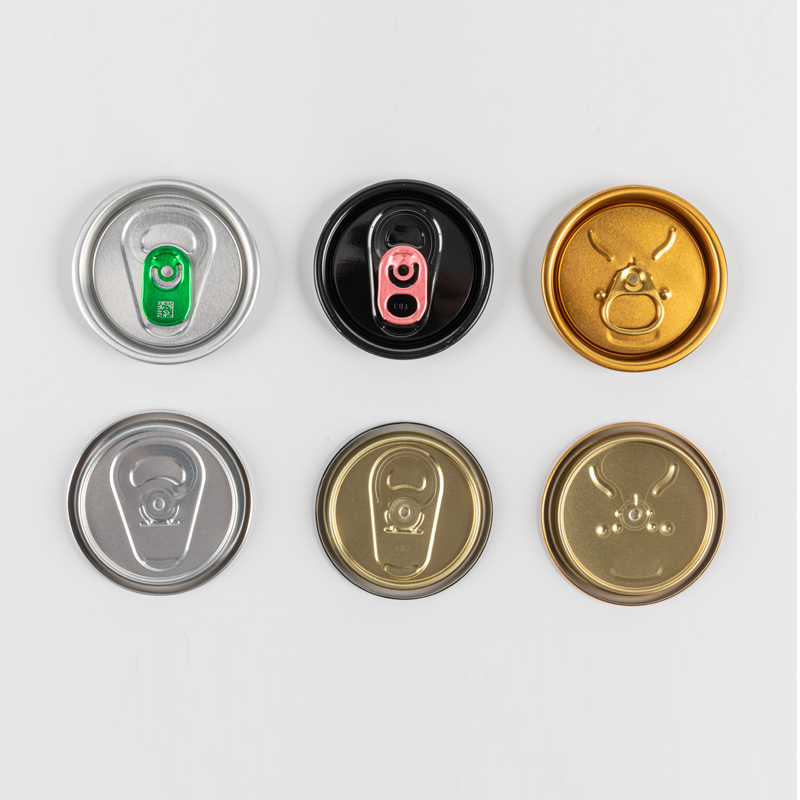 Lättöppnat lager för dryckesburkar Utforska EOE-aktieoptionerna med flera ändtyper och skräddarsydda beläggningar. Den stöder juice- och ölförpackningar samtidigt som den uppfyller behoven för matkontakt, rost och syrabeständighet. Visa produkt →
En standard dryckesburk i aluminium är mer än en cylinder. Den består av flera delar som måste konstrueras tillsammans:
| Komponent | Funktion | Kritiska materialkriterier |
|---|---|---|
| Kan kropp | Håller produkten och trycket | Enhetlig tjocklek, ytrenhet, limbeläggning |
| Lättöppnad ände (EOE) | Täter burken och tillåter öppning | Konsistens på djupet, nitintegritet, beläggningsflexibilitet |
| Ringflik | Spak för att öppna EOE | Hårdhet, duktilitet, korrosionsbeständighet |
| Nedre änden | Stänger botten av burken | Flänsformbarhet, beläggningstäckning |
I synnerhet är den lättöppnade änden den mest komplexa delen att tillverka. Den kombinerar en skårad öppningslinje, en nit och en flik, som alla måste samverka exakt. Om EOE-beståndet till och med är några mikrometer bort i spårvidd, kan skåran vara för djup – vilket orsakar läckor – eller för grunt – vilket gör burken svår att öppna. För dryckestillämpningar måste EOE-lager- och ringfliksmaterialet också uppfylla strikta bestämmelser om kontakt med livsmedel.
Tvådelade vs. tredelade burkar: Matchande struktur till produkt
 Enfärgad belagd burkkropp Denna aluminium- eller TFS-plåt är lämplig för burkkroppar som kräver en enfärgad beläggning. Den erbjuder korrosionsbeständighet och anpassning, idealisk för kött-, fisk- och produktförpackningar. Visa produkt →
Dryckesburkar i aluminium använder vanligtvis en tvådelad design, där kroppen och botten dras från ett ark och endast den övre änden är separat. Men tredelad konstruktion – kropp, nedre ände och övre änden – visas fortfarande för specialtillämpningar. Så här jämför de:
- Tvådelad: Starkare slagtålighet, färre sömmar, snabbare produktion. Dra-och-järn-processen kräver burkkropp med utmärkt formbarhet och låg öronbildning.
- Tre delar: Mer flexibilitet för korta löpturer och ovanliga former. Sidosömmen behöver noggrant beläggningsskydd, vilket gör beläggningens kvalitet avgörande.
För en standard 12 oz kolsyrad läsk är en tvådelad aluminiumburk med en ände på 202 diameter industrinormen. För varmfyllda teer eller drycker med låg kolsyra, erbjuder en tredelad burk lättare att skräddarsy form och kapacitet, förutsatt att sidosömmen är ordentligt täckt av lack.
Från spole till burk: tillverkningsstegen som betyder något
Material för drycker i aluminium börjar som stora rullar. Innan dessa spolar når burkformarna måste de genomgå flera konverteringsprocesser som bestämmer utskriftskvalitet och burkintegritet:
- Coil beläggning: Primer och topplack appliceras på båda sidor. Bra beläggningskontroll förhindrar korrosion och säkerställer bläckvidhäftning.
- Klyvning: Breda spolar skärs till smalare bredder som matchar burkdiametern.
- Skärning: För ändar och flikar kan belagd plåt skäras till ämnen.
- Stansning/formning: Blanks dras, stryks och trimmas till burkkroppar; ändar och flikar stämplas separat.
I varje steg spelar dimensionstoleranser och beläggningskontinuitet betydelse. En pålitlig leverantör med inhouse coil beläggning och skärningskapacitet kan minska hantering och kvalitetsvariation.
Vad du ska kontrollera innan du köper dryckesburkmaterial i aluminium
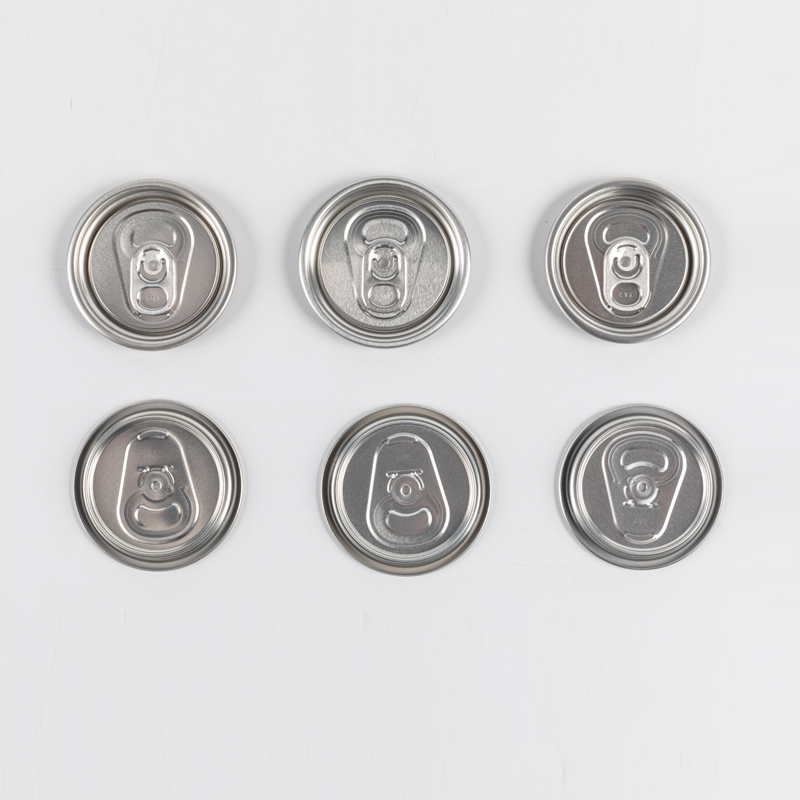 Ringflikar i aluminium för lättöppna ändar Tänk på denna belagda aluminiumremsa för ringflikar och andra stansade delar. Den ger korrosionsbeständighet och anpassningsbar tjocklek, bredd och hårdhet för pålitlig burköppning. Visa produkt →
Att köpa burklager skiljer sig från att köpa vanlig aluminiumplåt. Du köper en prestandakritisk komponent som påverkar fyllningslinjens hastighet, produktens hållbarhet och konsumentnöjdhet. Använd denna checklista när du utvärderar en leverantör:
- Beläggningsvidhäftning: Be om testresultat för korsstämpel vidhäftning och bekräfta att beläggningen överlever böjning och stämpling utan att spricka.
- Överensstämmelse med livsmedelskontakt: Verifiera att beläggningar och basmetall uppfyller FDA- eller EU-kraven för kontakt med livsmedel, med dokumentation tillgänglig.
- Dimensionell konsistens: Mått, bredd och formtolerans måste kontrolleras över hela spolen, inte bara i ett prov.
- Formbarhet: För tvådelade burkar spelar låg öronprocent roll; för ändar beror skår- och nitningsprestanda på metallens duktilitet.
- Batch-till-batch-stabilitet: Pälsfärg, glans och vidhäftning ska förbli stabila från en leverans till nästa.
- Kvalitetssystem: Leta efter dokumenterad inspektion, spårbarhet och en formell kvalitetskontroll arbetsflöde före produktion.
Ett vanligt problem uppstår när beläggningens vidhäftning inte testas under samma formningsförhållanden som används i burkfabriken. Ett material som ser perfekt ut på en platt panel kan utveckla mikrosprickor när det dras in i en väggtjocklek på 0,10 mm, vilket utsätter aluminiumet för elektrolytangrepp. Ringflikar, till exempel, behöver en exakt balans mellan hårdhet och duktilitet så att användaren kan öppna burken utan att riva fliken. Ringflikar av aluminium med jämn beläggningstjocklek minskar risken för korrosion och öppningsfel.
Aluminiums cirkulära fördel börjar med inköp
Dryckesburkar i aluminium beskrivs ofta som oändligt återvinningsbara. Det är sant - men bara om metallen är ren, belagd och bearbetad på rätt sätt. Återvunnet aluminium kan smältas om och rullas till ny burkplåt med mycket lägre energitillförsel än primärmetall. För tillverkare av dryckesburkar skapar detta ett tryck att arbeta med leverantörer som förstår hela materialkedjan, från coilbeläggning till stansning.
Att välja rätt burkhusstål, EOE-lager och ringflikmaterial är inte ett varuköp. Det är ett tekniskt beslut som kommer att påverka din linjeeffektivitet, din produktkvalitet och din avfallsfrekvens. Börja med att granska materialspecifikationerna med din egen formningsutrustning, jämför sedan leverantörer som kan demonstrera processkontroll snarare än att bara lova lågt pris.
Om du tar med en ny dryck till marknaden, börja materialvalet tidigt. Skicka din burkritning, fyllningsvillkor och visuella finishkrav till en teknisk leverantör och be om ett provprov innan du bestämmer dig för en stor beställning. Det extra steget är det som skiljer en smidig lansering från nödlinjejusteringar.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu Economic and Technological Development Area, Zhejiang, Kina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

