
 中文简体

Sodaburkar av aluminium: från legering till lättöppnade, en praktisk guide för köpare
Oct 23, 2026
Öppna en kyld aluminiumläskburk och det första du lägger märke till är hur lite den väger - och hur perfekt den håller trycket. Aluminium dominerar läskedrycksgången eftersom det kyler snabbt, står upp mot stapling och bär det inre trycket av kolsyra utan tung metall. Vad de flesta konsumenter aldrig ser är kedjan av materialbeslut bakom den burken: legeringen som ger kroppen styrka vid en sidoväggstjocklek mätt i bråkdelar av en millimeter, lacken som hindrar produkten från att vidröra metallen, den skårade änden som måste öppnas lätt utan att läcka och ringfliken som måste fungera varje gång. För förpackningsingenjörer, inköpschefer och varumärkesägare som skaffar material för dryckesburkar, att veta hur dessa bitar är gjorda och vad som kan gå fel är skillnaden mellan ett smidigt prov och ett kostsamt produktionsproblem.
Vad finns inuti en aluminiumläskburk
En läskburk i aluminium är inte en enda metallbit. Det är en sammansättning av tre formade komponenter - kropp, lättöppnad ände och ringflik - plus ett beläggningssystem som måste överleva formning, fyllning, distribution och månader på en hylla. Varje komponent börjar som en annan metallremsa, formas med en annan process och har sin egen uppsättning acceptanskriterier.
| Komponent | Typisk legering | Huvudfunktion | Formningsmetod |
|---|---|---|---|
| Kan kropp | 3000-serien, t.ex. 3104 | Tryckinneslutning, produktbarriärbas | Dra-och-järn (DWI) |
| Lättöppnad ände | 5000-serien, t.ex. 5182 | Förseglar burken, öppnas genom skårad panel | Stämpling och omvandlingspressning |
| Ringflik | Aluminium eller galvaniserat stål | Hävstång för att bryta poänglinjen | Stämpling, nitning till slutet |
| Beläggningar och bläck | Livsmedelssäker lack, bläck, lack | Korrosionsskydd, dekoration, varumärkesimage | Coil beläggning och tryck |
I början av processen beläggs och trycks legeringsspolar innan någon formning äger rum. Kroppsämnet dras genom en serie strykringar som tunnar väggen från cirka 0,3 mm i ämnet till cirka 0,1 mm vid sidoväggen. Änden är stansad från en separat remsa, skårad i ett cirkulärt mönster och försedd med en nitad flik. Resultatet är en behållare som väger ungefär 13 till 15 gram för ett 330 ml format, men som ändå överlever staplingslaster som skulle krossa en glasflaska. Den sekvensen låter enkel, men varje steg beror på att det inkommande materialet beter sig exakt som specificerat.
Burkkroppen: Alloy, Gauge och Draw-and-Iron Performance
Karossen är där det mesta av metallen hamnar, så det är också där köpare har störst inflytande på kostnaden. På en tvådelad linje är konsekvent legeringstemperering och mättolerans viktigare än certifikatet i mappen. Om den inkommande spolen varierar i tjocklek blir strykningssteget instabilt: för tunt och sidoväggen splittras; för tjock och verktygsslitaget accelererar medan burken blir tyngre.
Legeringarna i 3000-serien som används för de flesta dryckeskroppar erbjuder en stark balans mellan styrka och formbarhet, men det faktiska temperamentet, ytfinishen och smörjresponsen avgör hur bra spolen presterar i ditt specifika verktyg. Lättvikt och återvunnet innehåll förändrar också specifikationerna: tunnare väggar minskar aluminiuminmatningen per burk, och högre återvunna fraktioner förändrar smältkemin som kroppsbeståndet utgår från. Det är därför materialutvärdering bör baseras på försöksdata, inte nominella materialblad.
För stålbaserade dryckesformat är logiken identisk - samma tvådelade process körs på belagt enfärgat stålmaterial, och kvalificeringskriterierna, såsom mätnoggrannhet, beläggningsvidhäftning, utskriftsregistrering och planhet, överförs direkt.
 Tvådelad burk Can kroppsstål Enfärgad Material: Aluminium eller TFS Visa produkt →
Den lättöppnade änden: Tolerans är produkten
Den lättöppnade änden är den mest tekniktäta komponenten i en aluminiumläskburk. Den måste hålla inre tryck, stoppa läckor under en hållbarhetstid som kan överstiga två år och fortfarande öppnas med ett drag som de flesta konsumenter kan hantera. Den balansen lever i skårlinjen, där kvarvarande tjocklek vanligtvis kontrolleras inom några hundradelar av en millimeter. Poäng för djupt och slutet öppnas under replik eller distribution; skåran är för grunt och fliken slits i stället för att skära av panelen rent.
När du kvalificerar slutlager för dryckesapplikationer, kontrollera dessa parametrar:
- Sätt den kvarvarande tjockleken och dess konsistens över hela ändens omkrets
- Nitintegritet efter fliksatsningsoperationen
- Flikens utsättningshöjd och rotationsinriktning
- Beläggningskontinuitet vid skårlinjen, där korrosionsbanorna oftast börjar
De fellägen du vill undvika - läckande öppningar, lossnade flikar eller ett parti som inte öppnas - spåras tillbaka till det inkommande slutmaterialet och processkontrollen i konverteringspressen. Material med stabila mekaniska egenskaper är grunden för den kontrollen.
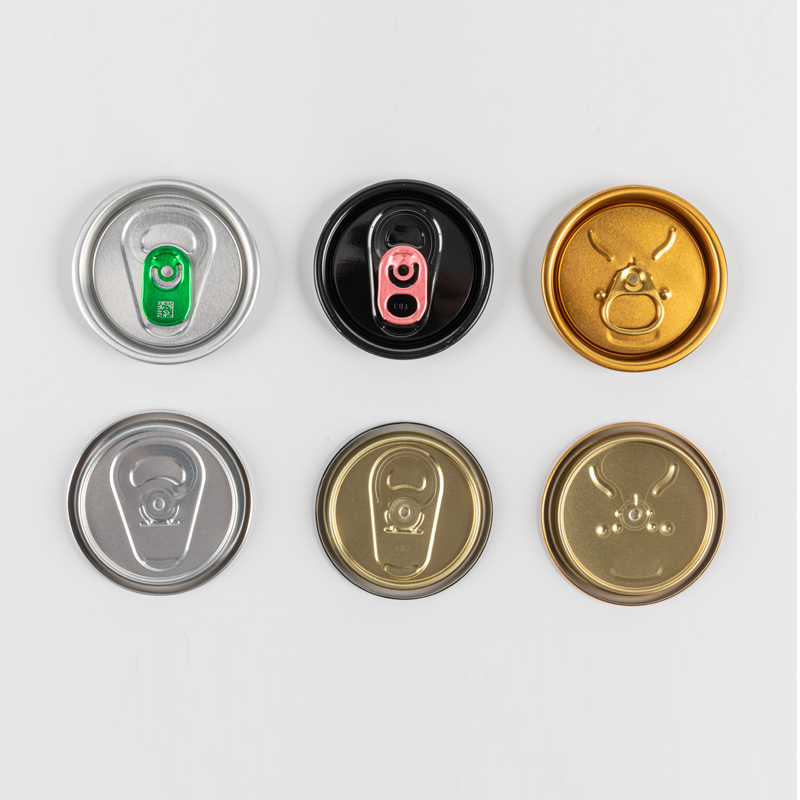 EOE Stock Beverage EOE Färg: Anpassad enfärgad eller flerfärgad Visa produkt →
Ringflikmaterial: aluminium vs galvaniserat stål
Ringflikar är små, men de är den enda delen av förpackningen som konsumenten fysiskt interagerar med. En stel eller lossad flik skapar en dålig öppningsupplevelse, och en flik som separeras från änden lämnar den skårade panelen oöppningsbar. Flikmaterialet måste böjas utan att spricka, hålla niten utan att lossna och motstå korrosion runt fästpunkten.
| Egendom | Fliklager i aluminium | Fliklager i galvaniserat stål |
|---|---|---|
| Formbarhet | Utmärkt för tunna, hårt toleranserade mönster | Bra; behöver vanligtvis en lite tyngre mätare |
| Ytalternativ | Silver, specialtryckt, klarlackerad | Dubbelsidig silver, ensidig guld/silver, custom multicolor |
| Korrosionsbeständighet | Naturlig oxid plus lack | Zinkskikt plus organisk topplack |
| Typisk tillämpning | Drycken slutar där flikvikt och precision spelar roll | Värdekonstruerade burkstorlekar och gavlar med stor diameter |
Aluminiumflikar är standarden för dryckesändar där massan är kritisk: varje milligram tungvikt påverkar nitcykeln och öppningskraften. Galvaniserade stålflikar erbjuder en kostnadsledande väg för format där öppningsprestanda och korrosionsskydd hanteras genom beläggningssystemet. Valet hör till paketspecifikationen, inte till vanan.
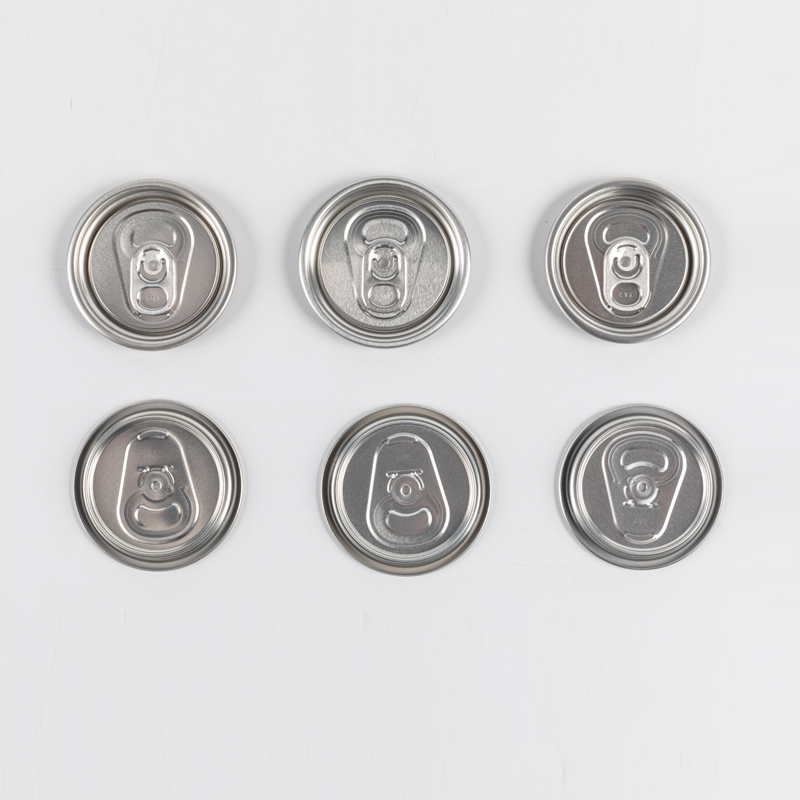 Ringflik i aluminium Färg: Anpassad flerfärgad Visa produkt →
Beläggningar och tryck: lagret som möter konsumenten
Beläggningar och tryck är det som gör en bar metallremsa till en förpackning i kontakt med livsmedel. Den invändiga lacken hindrar drycken från att reagera med aluminiumet och den måste överleva formningsprocessen utan att spricka på sidoväggen eller skårlinjen. Det externa trycket bär varumärket, så registrering mellan tryckstationer och vidhäftning efter formning påverkar direkt hur burken ser ut på hyllan.
Leverantörer som verkar dedikerade coil beläggning linjer kan kontrollera båda sidor av remsan i en enda passage: den organiska beläggningen på insidan och baslacken, bläcket och lacken på utsidan. Det är viktigt för höghastighetskonstlinjer för tvådelade drycker, eftersom den härdade beläggningen måste böjas genom strykning utan att förlora barriärprestanda. När du utvärderar en leverantör, fråga hur de verifierar hål, vidhäftning och härdning på varje spole – inte en gång per säsong.
Vad du ska kontrollera när du köper material för dryckesburkar
Innan du förbinder dig till en leverantör för aluminiumläskburkmaterial, kör samma kvalificeringschecklista som du skulle använda för alla komponenter som vidrör en dryck:
- Beläggningstäckning och pinhole rate - be om pinhole testdata, inte bara ett analyscertifikat.
- Måttnoggrannhet — bekräfta slitsbredd och klippt ämnestolerans mot dina egna verktygsritningar.
- Överensstämmelse med livsmedelskontakt – verifiera att lack, bläck och metalliska substrat uppfyller bestämmelserna för dina målmarknader.
- Batchspårbarhet – varje spole ska kunna spåras från inkommande metall till beläggning, skärning, skärning och stämpling.
- Processkvalitetskontroll – leverantören bör dokumentera testning, vidhäftningskontroller och visuella inspektionsprocedurer.
En leverantör med en dokumenterad kvalitetskontrollprocess kommer att ge dig denna information utan att bli tillfrågad två gånger. Resten beror på hur bekvämt de kan diskutera ditt verktyg och dina fellägen - för i aluminiumläskburkar är materialet och processen aldrig helt åtskilda.
Aluminiumläskburken ser ut som ett under av enkelhet, men det är en precisionsmontering som belönar köpare som förstår dess material. Kroppen, änden och fliken har olika toleranser och olika riskprofiler, och beläggningarna är en del av specifikationen, inte en eftertanke. Välj en leverantör som kan visa dig hur dessa lager beter sig tillsammans, från spole till stämplad komponent – det är där en pålitlig dryck faktiskt börjar.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu Economic and Technological Development Area, Zhejiang, Kina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

