
 中文简体

Hur man matchar en automatisk konserveringsmaskin till ditt metallförpackningsmaterial
Sep 11, 2026
Klockan 9:00 en typisk produktionsdag stannade en konserveringslinje med 380 burkar per minut eftersom det tvådelade burkstålet plötsligt avvek med 0,02 mm i tjocklek. Den automatiska konserveringsmaskinen var inte den bit som gick sönder. Materialet låg utanför maskinens fastspänningstolerans. Resultatet blev 40 minuters driftstopp och 1 900 avvisade skal innan operatören återställde parametrarna.
Slutsatsen är enkel: en automatisk konserveringsmaskin presterar bara så bra som materialet och processinriktningen runt den. Om du utvärderar en maskin är din första uppgift inte att jämföra hastighetssiffror. Din första uppgift är att definiera hur ditt metallmaterial, beläggning och toleranser kommer att interagera med den maskinen.
Vad den automatiska konservmaskinens prestanda verkligen beror på
En automatisk konserveringsmaskin i en metallförpackningsmiljö hanterar tre huvudfunktioner: formning, sammanfogning och försegling. För tredelade burkar matar maskinen en valsad plåt eller en spole av burkkroppsstål, formar stommen, svetsar sidosömmen och flänsar båda ändarna. För tvådelade burkar drar maskinen en kopp från en belagd spole och pressar den sedan till formen. Maskinens matningssystem, verktyg och sensorer är designade utifrån dimensionsspecifikationer.
Det betyder att den faktiska produktionen beror på hur exakt ditt material matchar maskinens designfönster. Om stålspolen är för hård kan formningsvalsarna glida. Om beläggningen är för tjock behöver svetstemperaturen justeras. Om ytan har en specifik utskriftsregistrering måste maskinens visionsystem kunna se det konsekvent.
På en tredelad linje är materialet vanligtvis en belagd plåt eller spole som skärs till på längden. Den automatiska konserveringsmaskinen bildar sedan kroppscylindern och svetsar sömmen. Svetsen är den känsligaste delen. En mindre variation i tennbeläggningens tjocklek kan ändra svetsströmbehovet med 3-5 procent, vilket tvingar operatören att justera maskinen. Om justeringen upprepas många gånger per skift, sjunker maskinens totala effektiva effekt snabbare än vad märkskylten antyder.
I praktiken ser de flesta förpackningstillverkare dessa problem mycket senare än de förväntar sig. En linje som körde en enfärgad burkstål kan verka bra tills du byter till en flerfärgad tryckt spole. Den automatiska konserveringsmaskinens positionssensorer känner av ett mörkare eller ljusare substrat som en annan referenspunkt, och varje efterföljande operation skiftar. Det är här valet av burkkroppsstål blir en maskinvalsfråga, inte bara en inköpsfråga.
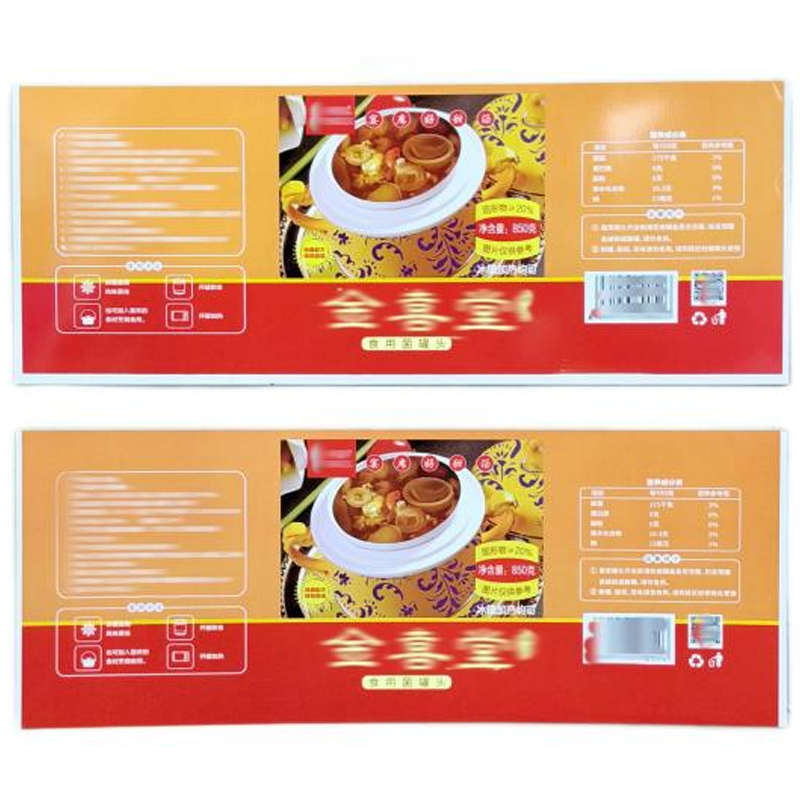 Flerfärgstryckt tredelat burkstål för förpackning Denna plåt eller laminerat stål erbjuder flerfärgstryck med plåtbeläggning från 1,1 till 11,2 g/m² och en tjocklekstolerans på ±0,01 mm. Dess konsekventa yta hjälper till att förhindra felinriktning av sensorn i automatiska konserveringslinjer. Visa produkt →
Vi kommer att utöka toleransdimensionen nedan.
Materialtolerans: den tysta föraren av automatisk konserveringsmaskins effektivitet
När man jämför automatiska konserveringsmaskiner framhäver litteraturen ofta cykeltid och växlingsfunktioner. Men de mest kostsamma felen orsakas vanligtvis av materialtoleransdrift. Till exempel, om en leverantör levererar en plåtspole på 0,29 mm istället för de angivna 0,28 mm, kan den kroppsformande stationen fortfarande hantera det. Men när tjockleken varierar längs samma spole blir svetsströmmen instabil. Maskinen börjar producera svaga sömmar och kvalitetskontrollteamet kan inte isolera om problemet är maskinen, spolen eller operatören.
Tabellen nedan visar typiska toleransförväntningar för material som används i en modern automatisk konserveringsmaskin.
| Materialparameter | Typiskt arbetsfönster | Påverkan när den överskrids |
|---|---|---|
| Tjocklek | 0,18-0,30 mm | Matningsstopp och inkonsekventa svetsar |
| Beläggningsvikt | 2,8-5,6 g/m2 | Dålig korrosionsbeständighet eller flagning |
| Hårdhet | 52-62 HRC | Springback och missformade burkkroppar |
Beläggningsvikt är en annan variabel som påverkar tätning och sidosvetsning. För en livsmedelsprodukt med kort hållbarhet kan en beläggning på 2,8 g/m2 vara acceptabel. För en aggressiv livsmedelsprodukt som tomater blir järnupplösningshastigheten ett problem. En automatisk konserveringsmaskin som är inställd för en beläggningsvikt kommer inte automatiskt att anpassa sig till en annan utan byte. Detta är en vanlig källa till dold driftstopp.
För locket gäller samma princip. En EOE-stock som skärs med en liten grad kanske inte påverkar en långsam manuell linje, men en automatisk konserveringsmaskin med 600 burkar per minut kommer att upptäcka den graden som ett matningsfel. Resultatet är en falsk sylt eller ett skadat lock. Det är därför det är lika viktigt att välja ett pålitligt EOE-material som att välja maskinmärke.
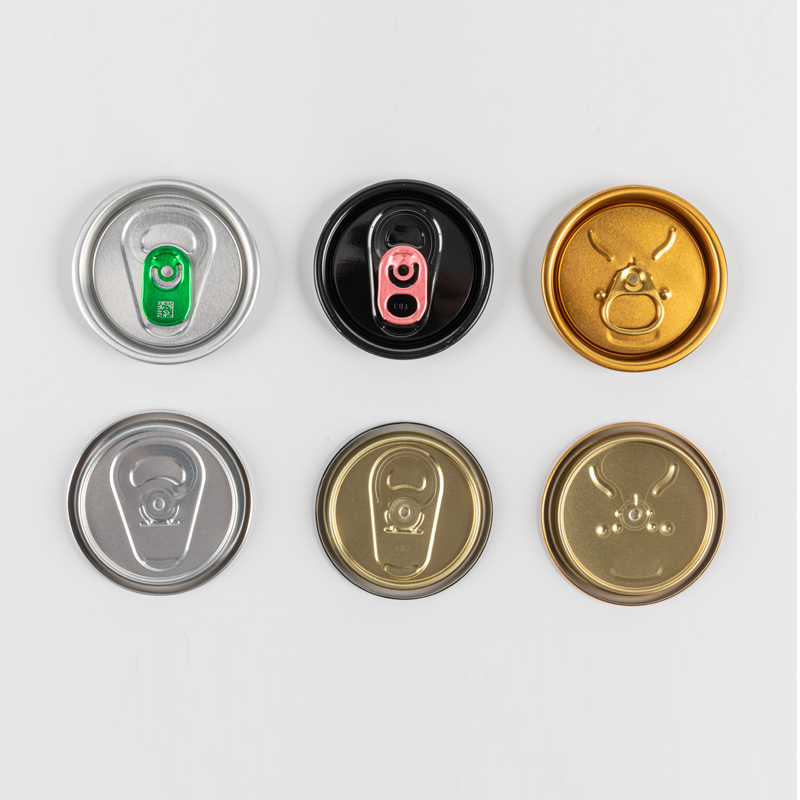 Beverage EOE-lager med anpassningsbar beläggning och sluttyper Lämplig för juice och öl, detta EOE lager stöder flera sluttyper och anpassningsalternativ. Ett rent snitt minskar falska stopp och skadade lock vid höghastighetskonservering. Visa produkt →
När du anger toleranser minskar du risken för dessa små men dyra avbrott.
Att välja en automatisk konserveringsmaskin för din produktmix
Din produktmix avgör vilka maskinegenskaper som faktiskt spelar roll. En anläggning som endast producerar tvådelade dryckesburkar har ett annat krav än en anläggning som gör många små upplagor av tredelade matburkar.
- Tvådelade linjer: hög hastighet, låg materialförbrukning, men begränsad flexibilitet i kroppsformen.
- Tredelade linjer: kan ha olika diametrar och höjder, men sidosvetsning kräver exakt material och beläggning.
- Flerfärgstryckta kroppar: kräver att den automatiska konserveringsmaskinens registreringssystem är kompatibelt med den tryckta upprepningslängden.
Eftersom tryck- och beläggningsskikten appliceras innan burken formas beror maskinens prestanda på kvaliteten på beläggningen. En enhetlig beläggning producerad på en coil beläggning linje minskar friktionsvariationen och förbättrar svetskonsistensen.
Utöver material måste själva utrustningen matcha din avsedda linjehastighet och framtida expansion. En lätt maskin kan klara 150 burkar per minut, medan en tung linje kan överstiga 800. Beslutet bör baseras på din faktiska årsvolym, inte på maskinens maximala teoretiska hastighet.
Hastighet är inte en neutral parameter. När du ökar linjehastigheten över 500 burkar per minut blir arkmatningen mer dynamisk. Bältesspänningen, vakuumkopparna och formpressarna måste alla arbeta i en snabbare rytm. Om ditt burkstål har en jämn hårdhet och en stabil beläggning är den höga hastigheten möjlig. Om materialet har små variationer kommer maskinen antingen producera fler rejekt eller så måste du sakta ner för att bibehålla kvaliteten. Därför begränsas den faktiska hastigheten du får av kvaliteten på ditt inmatade material.
 Utrustningsstöd för konserveringslinjestabilitet Detta utrustningsföretag tillhandahåller maskin- och branschkunskap. Med enhetliga inmatningsmaterial bibehåller deras system prestanda vid högre hastigheter, vilket minskar avslag och säkerställer förutsägbar drift. Visa produkt →
När du kombinerar rätt beläggning, rätt burkstål och rätt utrustning får du ett system som går förutsägbart.
Byte och underhåll: där dolda kostnader dyker upp
Omställningen är den näst största källan till förlorad produktion efter haverier. På en automatisk konserveringsmaskin innefattar bytet byte av formverktygen, återställning av sömsvetsparametrarna och laddning av en ny spole. Om din linje har flera produktstorlekar måste du uppskatta hur många minuter varje ändring tar.
- Ta bort och rengör de tidigare formarna; Den totala tiden kan överstiga 20 minuter på äldre maskiner.
- Justera om svetsaren för den nya ståltjockleken; en erfaren operatör behöver 10-15 minuter.
- Mata och registrera den nya spolen; detta kan ta ytterligare 5 minuter.
Dessa tider blir budgetposter. En maskin med snabbväxlingsverktyg kan kosta 15 procent mer i förväg men spara mer än så i arbetskraft under ett år. Samma logik gäller för kvalitetskontroller. En strikt kvalitetskontrollprocess i din inkommande materialinspektion förhindrar många av dessa bytesöverraskningar.
Underhåll handlar inte bara om smörjning eller rembyte. En automatisk konserveringsmaskin som körs med en felinställd formare kommer gradvis att slita formarna. Det slitaget visar sig som dimensionell drift i burkarna, och kvalitetsteamet kommer att märka ett ökande antal burkar som inte klarar mikrometerkontrollen. Om du har en robust materialinspektionsprocess kan du alltid skilja mellan formslitage och inkommande materialvariation. Utan det kan underhållsteamet ersätta perfekta verktyg.
Ett enkelt sätt att utvärdera investeringar i automatisk konserveringsmaskin
Utvärderingen av en automatisk konserveringsmaskin bör börja med din materialspecifikation, inte med maskinbroschyren. Skriv ner det faktiska tjockleksintervallet, beläggningsvikten och ytfinishen för varje produkt du planerar att köra. Be sedan utrustningsleverantören att bevisa att maskinens matnings-, formnings- och avkänningssystem kan hantera din befintliga inkommande spoletolerans.
När du bjuder in en utrustningsleverantör, be dem ta med ett prov på ditt material eller be dem att provköra på egen maskin. Försöket bör omfatta tre fall: ditt genomsnittliga material, din snästa tolerans och den värsta spole du får från din nuvarande leverantör. Om maskinen kan producera acceptabla burkar i alla tre fallen har den en rejäl driftsmarginal. Om den bara kan hantera det genomsnittliga materialet, köper du en maskin som kommer att gå sönder under normala produktionsfluktuationer.
En automatisk konserveringsmaskin är bara lika stabil som den svagaste insatsen i raden. Om din leverantör kan visa stabila prestanda med dina nuvarande material, har du hittat en pålitlig partner. Om de bara kan visa prestanda med sitt eget referensmaterial, absorberar du en teknisk risk som kommer att dyka upp i din produktionsrapport senare.
Börja med det du faktiskt bearbetar, och maskinbeslutet blir mycket enklare.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu Economic and Technological Development Area, Zhejiang, Kina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

